Ghosting et Ringing sur Bases Cylindriques de Veilleuses Lithophanie
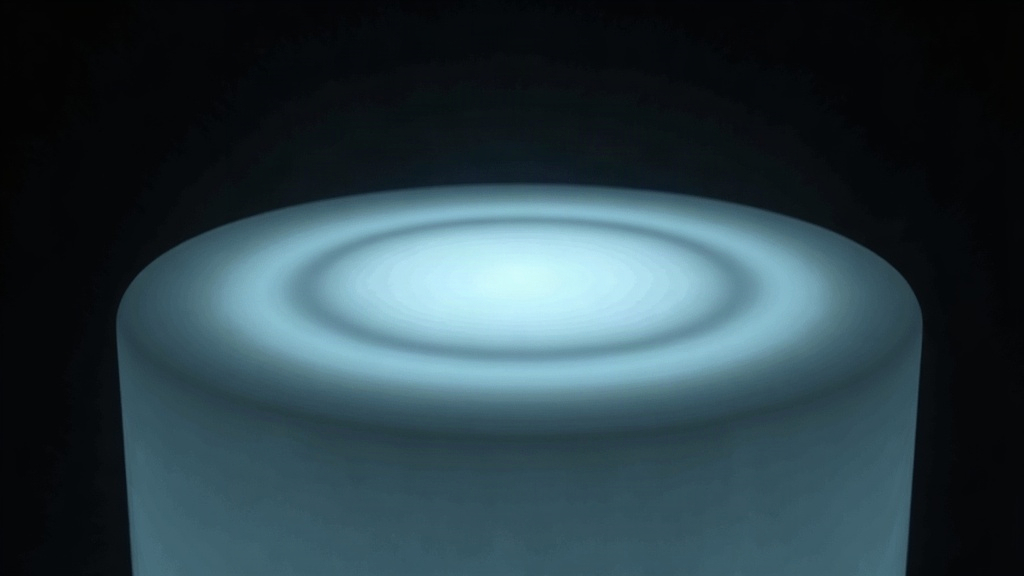
Vous imprimez des veilleuses lithophanie en forme de cylindre et des ondulations fantômes (ghosting) ou des anneaux horizontaux (ringing) apparaissent uniquement sur la base, pendant que le reste de la pièce reste propre ? C’est un classique des formes cylindriques fines. La cause tient presque toujours à des vibrations mécaniques couplées à une géométrie qui met en évidence le moindre défaut, de façon presque chirurgicale une fois la LED allumée. Voici comment traquer l’origine exacte du problème et le corriger pour de bon.
Pourquoi les cylindres révèlent-ils plus de défauts que les autres formes ?
Une base cylindrique de veilleuse lithophanie est en général fine, haute, et faite de courbes continues du début à la fin. Contrairement à un cube, aucune arête droite ne vient “casser” visuellement les irrégularités. Résultat : chaque micro-vibration de la tête d’impression se répète en un motif régulier, visible sur toute la circonférence. Et dès que vous allumez la lumière à l’intérieur, le défaut saute aux yeux, en lumière rasante, impossible à ignorer.
Les deux phénomènes à distinguer
- Le ghosting : une forme (souvent un coin, ou un détail du motif lithophanie) se reproduit en écho atténué juste après son impression, décalée de quelques millimètres à peine.
- Le ringing (ou “rippling”) : des vagues fines et régulières, qui dessinent des anneaux horizontaux sur toute la hauteur du cylindre.
Les causes principales
1. Vibrations mécaniques (la cause n°1, sans conteste)
Imprimer un cercle, c’est imposer à l’imprimante des changements de direction permanents. Ces à-coups font vibrer le chariot et le cadre, et sur un cylindre, la vibration se répète à l’identique à chaque couche. Au bout de 150 couches, le motif devient cumulatif et parfaitement visible.
- Vérifiez le serrage des courroies (ni trop lâches, ni trop tendues, elles doivent résonner comme une corde de guitare basse quand on les pince).
- Resserrez les vis excentriques des roulements (eccentric nuts).
- Assurez-vous que l’imprimante repose sur une surface stable, pas sur une table bancale ou un meuble qui bouge au moindre pas dans la pièce.
2. Vitesse et accélération trop élevées
Sur un petit diamètre, une vitesse trop élevée oblige l’imprimante à accélérer puis freiner sans arrêt, parfois plusieurs fois par seconde.
- Réduisez la vitesse d’impression des parois extérieures (outer wall speed) à 30-40 mm/s.
- Baissez l’accélération et le jerk (ou “junction deviation” selon le firmware) dans votre slicer.
- Activez Input Shaping si votre firmware le permet (Klipper, Marlin 2.x récent) : cette fonction compense électroniquement les vibrations résiduelles, un vrai changement de niveau pour ce type de pièce.
3. Poids excessif de l’extrudeur (Bowden vs Direct Drive)
Un extrudeur direct drive lourd amplifie les vibrations tout en haut du cylindre, là où la masse en mouvement réagit le plus aux changements de direction rapides. Si c’est possible, allégez le carriage, ou passez à un montage Bowden pour les pièces fines et hautes comme celles-ci.
4. Réglages de rétraction mal calibrés
Une base cylindrique creuse implique de nombreuses rétractions à chaque changement de couche ou de paroi. Une rétraction trop agressive crée de petits à-coups qui finissent, eux aussi, en anneaux visibles.
- Testez une distance de rétraction plus faible (0,5 à 1 mm en direct drive, 3 à 5 mm en Bowden).
- Réduisez un peu la vitesse de rétraction.
Réglages slicer recommandés pour cylindres lithophanie
- Paroi extérieure en dernier (désactivez “outer wall before inner wall”) pour cacher les imperfections à l’intérieur de la pièce.
- Coasting activé : la pression de buse baisse en fin de parcours, ce qui limite le ghosting lié au suintement.
- Pressure Advance / Linear Advance calibré avec soin, car une valeur mal réglée crée des irrégularités particulièrement visibles en lumière rasante, donc avec une LED à l’intérieur.
- Imprimez une tour de test de rétraction avant chaque gros lot de veilleuses. Dix minutes de test valent mieux qu’un lot complet raté.
Vérification physique de l’imprimante
Avant d’accuser les réglages logiciels, contrôlez le matériel :
- Déplacez l’axe X/Y à la main, moteurs désactivés : aucun jeu mécanique ne doit se faire sentir.
- Vérifiez que la tige ou le rail linéaire n’est pas voilé.
- Assurez-vous que le plateau est bien fixé, sans mouvement latéral possible.
Conclusion
Le ghosting et le ringing sur les bases cylindriques de veilleuses lithophanie viennent presque toujours de la même combinaison : vibrations mécaniques accumulées et réglages de vitesse ou d’accélération mal adaptés à des formes courbes et fines. Resserrez le châssis, ralentissez les parois extérieures, calibrez la rétraction, activez l’Input Shaping si votre firmware le permet. Vous éliminerez ainsi l’essentiel de ces défauts. Et prenez l’habitude de tester sur une pièce témoin avant de lancer l’impression finale : le motif lithophanie, une fois rétroéclairé, révèle chaque défaut avec une précision qui ne pardonne rien.