Ghosting y Anillos en Bases Cilíndricas de Lithophane: Solución
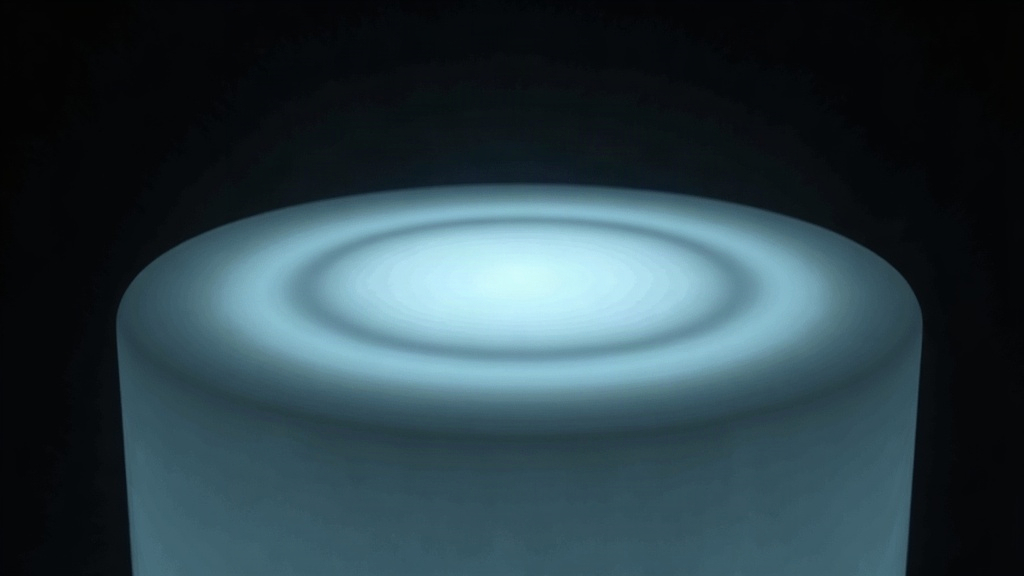
Si imprimes lámparas lithophane cilíndricas y notas ghosting o anillos repetitivos solo en la base, mientras el cuerpo del cilindro con el retrato sale perfecto, el culpable casi siempre es la misma combinación: geometría cerrada, cambios bruscos de dirección en diámetros pequeños y vibración acumulada en las primeras capas de una pieza más maciza. Vamos a ver por qué pasa justo ahí y cómo arreglarlo, paso a paso.
¿Por qué el ghosting aparece solo en la base y no en el resto?
Las bases de las lámparas lithophane suelen ser más anchas, más sólidas (con más relleno o paredes gruesas para que no se tambaleen) y tienen giros mucho más agresivos que el cuerpo cilíndrico delgado del lithophane. Tres cosas se juntan ahí:
- Mayor masa en movimiento: una base gruesa obliga al cabezal a acelerar y frenar bruscamente en esquinas muy próximas entre sí, y esa vibración se transmite a las capas siguientes.
- Geometría de diámetro variable: muchas bases tienen un reborde, una pestaña para el cable o un escalón donde cambia el diámetro. Cada uno de esos cambios es un punto donde la máquina reinicia la velocidad, el caldo de cultivo perfecto para la resonancia.
- Infill denso cerca de las paredes: si el relleno de la base es muy denso, el extrusor hace demasiados giros en poco espacio, y esa vibración acumulada termina viéndose como anillos en la superficie.
Diagnóstico rápido
Antes de tocar nada, confirma de dónde viene el problema:
- Imprime solo la base, aislada (corta el modelo en el slicer).
- Si los anillos siguen apareciendo, estás ante un problema de velocidad/aceleración/mecánica, no del modelo en sí.
- Si desaparecen al bajar mucho la velocidad, ya tienes la confirmación: es ringing por resonancia, no un tema de temperatura ni de extrusión.
Soluciones probadas
1. Ajusta la aceleración y el jerk/junction deviation
Esta es, con diferencia, la causa más común. Baja la aceleración específicamente en los perímetros:
- Aceleración de impresión: de 3000-4000 mm/s² pasa a 1000-1500 mm/s² en la zona de la base.
- Jerk (o junction deviation en firmwares Marlin modernos): recorta entre un 30 y un 50% respecto a tu valor habitual.
Puedes usar cambios de velocidad por altura en el slicer (PrusaSlicer, o Cura con sus “modificadores de altura”) para aplicar valores más conservadores solo en los primeros milímetros, justo donde está la base.
2. Activa Input Shaping si tu impresora lo soporta
Las impresoras con Klipper, o con Marlin reciente y acelerómetro, permiten calibrar Input Shaping. Esto corrige la resonancia mecánica desde la raíz, no se limita a disimularla bajando velocidad. Si imprimes lámparas cilíndricas en serie, esta es la solución que de verdad merece la pena a largo plazo.
3. Revisa la mecánica de la impresora
- Correas: una correa floja en el eje X o Y genera backlash, y eso se nota exactamente en los cambios de dirección de la base.
- Poleas y rodamientos: comprueba que no tengan juego ni suciedad acumulada.
- Base de la impresora: si la máquina no descansa sobre una superficie rígida, las vibraciones se amplifican. Una base de goma antivibración o una mesa más estable ya marca la diferencia.
4. Reduce el relleno y optimiza el patrón
- Baja el infill de la base al 15-20% con patrón gyroid o cúbico: generan muchos menos cambios bruscos de dirección que el típico rectilíneo.
- Activa “combing” o “avoid crossing perimeters” para que el cabezal no haga viajes innecesarios dentro de la base.
5. Suaviza las paredes del modelo en el software 3D
Si el diseño tiene un escalón muy marcado entre la base y el cuerpo cilíndrico, prueba a:
- Añadir un chaflán o una curva de transición en lugar de un ángulo recto de 90°.
- Así reduces la cantidad de “esquinas duras” que el firmware tiene que procesar con frenado y aceleración instantáneos.
6. Ajustes finos de velocidad en el slicer
- Baja específicamente la “velocidad de perímetro externo” (outer wall speed) un 20-30% respecto al resto de la pieza.
- Activa el “arco de suavizado” (arc welding/smoothing) si tu slicer lo trae, algo que ya ofrecen las versiones recientes de PrusaSlicer y Cura.
Checklist rápido para resolver el problema
- Reducir aceleración y jerk solo en la zona de la base
- Calibrar Input Shaping si es compatible
- Revisar tensión de correas y juego mecánico
- Cambiar patrón de relleno a gyroid/cúbico
- Añadir transición suave entre base y cilindro en el modelo
- Bajar velocidad de pared externa en esa zona específica
Conclusión
El ghosting o los anillos que aparecen solo en la base cilíndrica de una lámpara lithophane no tienen nada de misterioso: casi siempre es la suma de más masa, giros bruscos y vibración mecánica concentrada justo en esa zona. Ajustando aceleración, calibrando Input Shaping, repasando la mecánica de tu impresora y suavizando un poco la geometría del modelo, el defecto desaparece y consigues bases tan limpias como el propio lithophane que llevan encima.