Imprimer un fidget clicker personnalisé au clic parfait
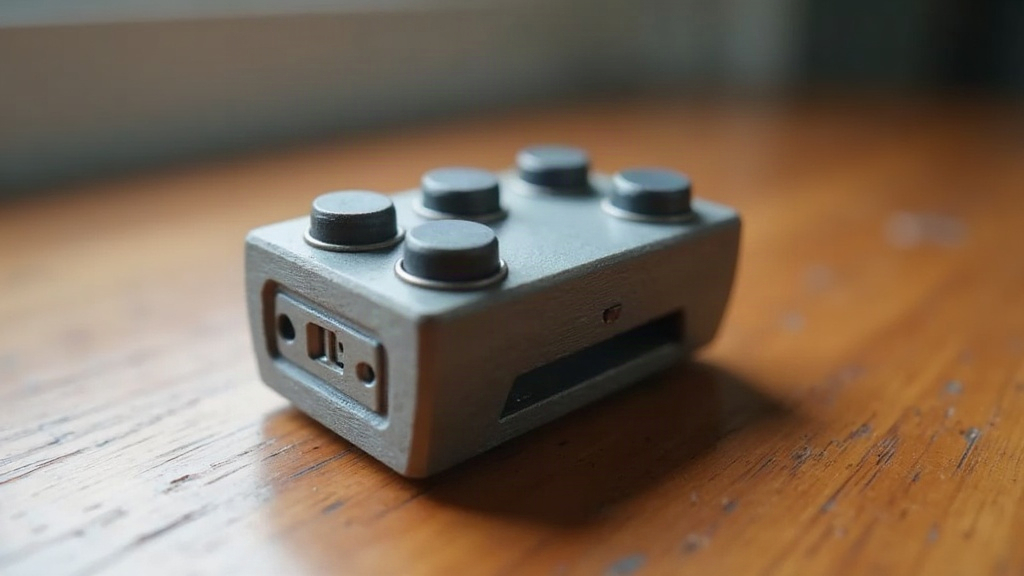
Vous cherchez comment imprimer des boîtiers de fidget clicker personnalisés avec ce petit “clic” bien net qui donne envie d’appuyer encore et encore ? Trois ingrédients font toute la différence : un mécanisme de came correctement calibré, un matériau qui offre de l’élasticité (PETG ou TPU semi-rigide), et des tolérances d’impression serrées, quelque part entre 0,1 et 0,3 mm. Dans ce guide, on va voir concrètement comment concevoir et imprimer une pièce qui produit un clic franc, répétable, et surtout agréable sous le doigt.
Pourquoi le clic tactile est si difficile à reproduire
Un bon fidget clicker, c’est avant tout une histoire de tension mécanique maîtrisée. Le fameux “clic” naît d’un ressort ou d’une lamelle flexible qui se déforme sous la pression, puis se libère d’un coup sec contre une butée rigide. Simple sur le papier. Beaucoup moins en impression 3D, où deux pièges reviennent sans cesse :
- Les couches FDM créent des zones de faiblesse anisotropes, et la lamelle finit souvent par lâcher après quelques centaines de clics.
- Les tolérances varient d’une imprimante à l’autre : résultat, le clic devient trop mou chez certains, carrément bloqué chez d’autres.
Autant intégrer ces contraintes dès la phase de modélisation. Ça vous épargnera une dizaine d’itérations ratées, croyez-moi.
Choisir le bon mécanisme de clic
Trois familles de mécanismes reviennent régulièrement dans les boîtiers imprimés :
- Lamelle en porte-à-faux (cantilever snap) : une languette fine qui fléchit puis claque contre une butée. Facile à modéliser, parfait pour démarrer.
- Bouton-poussoir à came : un piston qui appuie sur une rampe inclinée et libère brusquement une pièce mobile. Plus technique à concevoir, mais nettement plus endurant dans le temps.
- Disque à clic rotatif : le même principe que les stylos à bille classiques, avec une légère rotation à chaque pression. Le choix à privilégier pour un usage vraiment intensif.
Pour un premier prototype, inutile de compliquer les choses : la lamelle en porte-à-faux se teste en quelques heures.
Modéliser le boîtier : les règles d’or
Épaisseur et géométrie de la lamelle
- Épaisseur conseillée : entre 0,8 et 1,2 mm en PETG, et 1,2 à 1,6 mm si vous partez sur du TPU.
- La longueur joue énormément sur le ressenti : une lamelle longue donne un clic doux et étouffé, une lamelle courte donne un clic sec, presque croustillant.
- Pensez à ajouter un petit congé (fillet) de 0,3 mm à la base de la lamelle. Sans ça, la rupture par fatigue arrive plus vite que prévu.
Tolérances d’assemblage
Pour un boîtier en deux coques (haut et bas), prévoyez :
- Un jeu de 0,15 à 0,2 mm entre les parois qui s’emboîtent.
- Des ergots d’alignement, pour que le remontage reste précis à chaque ouverture, même après 50 démontages.
Orientation d’impression
Orientez toujours la lamelle flexible à plat sur le plateau, avec les couches perpendiculaires au sens de flexion. C’est un détail qui change tout : ça réduit drastiquement le risque de délaminage au point de pliure.
Choisir le bon matériau
| Matériau | Avantages | Inconvénients |
|---|---|---|
| PETG | Bon compromis rigidité/souplesse, tient bien à la fatigue | Demande un réglage fin de température |
| TPU (95A) | Élasticité excellente, clic très doux | Impression plus lente, moins de précision |
| PLA+ | Facile à imprimer, idéal pour prototyper vite | Devient cassant après un usage répété |
Si l’objectif est de vendre le produit fini, le PETG reste le choix le plus raisonnable : durable, et pas trop compliqué à produire en série.
Paramètres d’impression recommandés
- Hauteur de couche : 0,12 à 0,16 mm, pour un fini lisse autour du mécanisme.
- Vitesse ralentie (30 à 40 mm/s) sur la zone de la lamelle, histoire de préserver sa résistance.
- 100 % de remplissage uniquement là où se trouve la lamelle ; le reste du boîtier peut rester entre 15 et 20 %, pas besoin de surcharger.
- Refroidissement actif poussé, pour figer rapidement les sections fines et flexibles.
Tester et affiner le clic
- Imprimez d’abord un prototype simple, une seule lamelle, rien de plus.
- Faites 200 clics d’affilée et regardez comment la pièce vieillit.
- Ajustez l’épaisseur par petits pas de 0,1 mm jusqu’à retrouver le son et la résistance que vous recherchez.
- Gardez une trace de chaque version testée. Ça paraît fastidieux, mais ça vous fera gagner un temps fou sur les prochaines itérations.
Erreurs fréquentes à éviter
- Une lamelle trop fine, qui casse au bout de quelques dizaines d’utilisations à peine.
- Un jeu trop serré entre les deux coques, qui empêche le boîtier de se refermer correctement.
- Une mauvaise orientation d’impression, qui fragilise directement le point de flexion.
Conclusion
Au final, concevoir un fidget clicker avec un clic vraiment satisfaisant tient à trois choses bien combinées : une géométrie de lamelle réfléchie, un matériau adapté comme le PETG, et des réglages d’impression précis, pas approximatifs. Testez méthodiquement, notez vos résultats, ajustez par petites touches : en quelques itérations seulement, vous obtiendrez un boîtier robuste, agréable à manipuler, et prêt pour une production en série.