Résine vs FDM pour plaques testeur de switchs : quelle précision ?
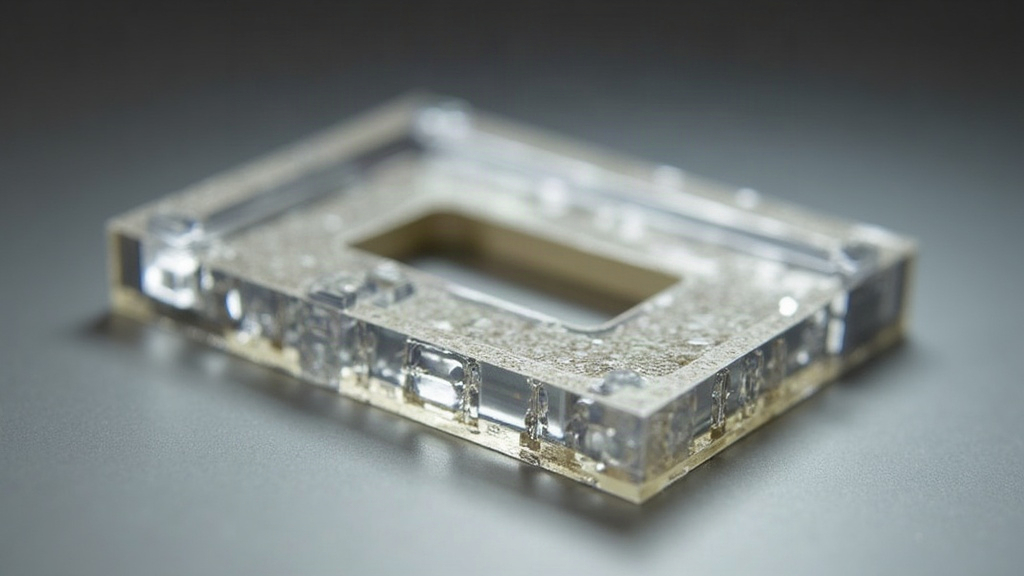
Plaque testeur de switchs : résine ou FDM pour des tolérances serrées ?
Pour fabriquer une plaque testeur de switchs avec des tolérances serrées, la résine (SLA/DLP) sort généralement gagnante, grâce à sa précision dimensionnelle et à ses parois lisses. La FDM garde malgré tout un vrai intérêt pour le prototypage rapide et les gros volumes de trous, à condition d’accepter un peu de post-traitement derrière. En réalité, le choix final tient surtout au diamètre des découpes de switchs (19 mm en standard), au jeu que vous voulez obtenir et, bien sûr, au budget disponible.
Pourquoi la tolérance compte autant ici
Une plaque testeur doit accueillir des switchs Cherry MX, Kailh ou Gateron sans jeu excessif (sinon ils bougent, voire tombent) et sans serrage excessif non plus (sinon les clips finissent par casser). Le standard de découpe est 19 x 19 mm, avec un rayon de clip précis à respecter. Et la marge d’erreur est ridiculement petite : un écart de seulement 0,1 à 0,2 mm, et votre trou devient soit trop lâche, soit carrément impossible à clipser. Ça paraît anodin sur le papier, mais en pratique, c’est la différence entre une plaque qui fonctionne et une plaque bonne pour la poubelle.
Impression résine (SLA/DLP) : la précision avant tout
Avantages :
- Résolution XY très fine (souvent 25 à 50 microns), idéale pour reproduire fidèlement les encoches de clip des switchs.
- Surface lisse dès la sortie de l’imprimante, sans lignes de couche visibles qui pourraient gêner l’insertion.
- Répétabilité excellente entre plusieurs plaques identiques, ce qui compte si vous testez beaucoup de switchs différents.
- Matériaux rigides (résines “Tough” ou “Rigid”) qui tiennent bien le choc des insertions/extractions répétées.
Inconvénients :
- Retrait du matériau après polymérisation UV, à anticiper directement dans le fichier CAO (souvent 0,1 à 0,3 % selon la résine utilisée).
- Nécessite un lavage à l’alcool isopropylique puis une post-cure UV. Donc un atelier un peu plus équipé qu’une simple imprimante posée sur un bureau.
- Résines standards plus cassantes que le PLA ou le PETG si la plaque reste fine (moins de 3 mm).
- Coût de résine au litre plus élevé, et surface d’impression souvent plus restreinte sur les petites machines grand public.
Impression FDM : rapide et économique
Avantages :
- Filaments variés et peu coûteux (PETG, ABS, voire nylon pour un peu plus de souplesse).
- Grands plateaux disponibles. Pratique quand on vise une plaque testeur de 10, 20 ou 40 switchs d’un coup.
- Pas de post-traitement chimique obligatoire, on peut imprimer et utiliser presque directement.
Inconvénients :
- Précision XY typique de 0,1 à 0,3 mm selon la buse et les réglages, ce qui peut suffire ou pas pour un clip net.
- Lignes de couche qui demandent parfois un léger ponçage, voire un passage de perceuse ou d’alésoir pour calibrer chaque trou un par un.
- Expansion de buse (“hole shrinkage”) : les trous imprimés sortent presque toujours plus petits que prévu sur le modèle CAO. Il faut compenser, souvent avec +0,1 à +0,15 mm de diamètre dans le design.
- Orientation d’impression critique : une plaque imprimée à plat donne des résultats nettement meilleurs qu’une impression verticale sur ce type de découpe.
Comparatif rapide
| Critère | Résine (SLA/DLP) | FDM |
|---|---|---|
| Précision des découpes | Excellente | Correcte à moyenne |
| Finition de surface | Lisse | Striée (lignes de couche) |
| Résistance à l’usage répété | Bonne (résine rigide) | Bonne (PETG/nylon) |
| Coût matière | Plus élevé | Faible |
| Post-traitement | Lavage + cure UV | Optionnel |
| Idéal pour | Plaques de référence, tests précis | Prototypes, gros lots économiques |
Conseils pratiques pour réussir votre plaque
- Compensez toujours le retrait. Imprimez d’abord un petit échantillon avec 3 ou 4 trous à tester avant de lancer la plaque complète. Ça évite de gâcher une plaque entière pour un réglage mal calibré.
- Testez plusieurs tolérances sur une même plaque d’essai : par exemple 19,0 / 19,1 / 19,2 mm. Choisissez ensuite celle qui clipse sans forcer, ni trop lâche.
- Orientez la pièce à plat sur le plateau, que ce soit en résine ou en FDM, pour garder des bords de trous bien nets.
- Préférez une résine rigide ou un PETG à un PLA standard si la plaque doit être manipulée souvent. Les clips répétés fatiguent le matériau, et le PLA tient mal sur la durée.
- Ébavurez légèrement les trous avec une lime fine après impression, surtout en FDM, pour obtenir un ajustement final impeccable.
Conclusion
Pour une plaque testeur de switchs avec des tolérances serrées, la résine SLA/DLP offre la précision et la finition nécessaires pour un résultat propre dès la première tentative, moyennant un peu plus de post-traitement et un coût plus élevé. La FDM reste malgré tout un excellent compromis si vous privilégiez la rapidité, le budget ou les grands formats, à condition de compenser le rétrécissement des trous et d’accepter un petit ajustement manuel à la fin. Dans les faits, beaucoup d’amateurs de claviers custom combinent les deux approches : un prototype FDM pour valider rapidement les dimensions, puis une version finale en résine pour la précision définitive.