Cómo imprimir carcasas de fidget clicker con snap táctil perfecto
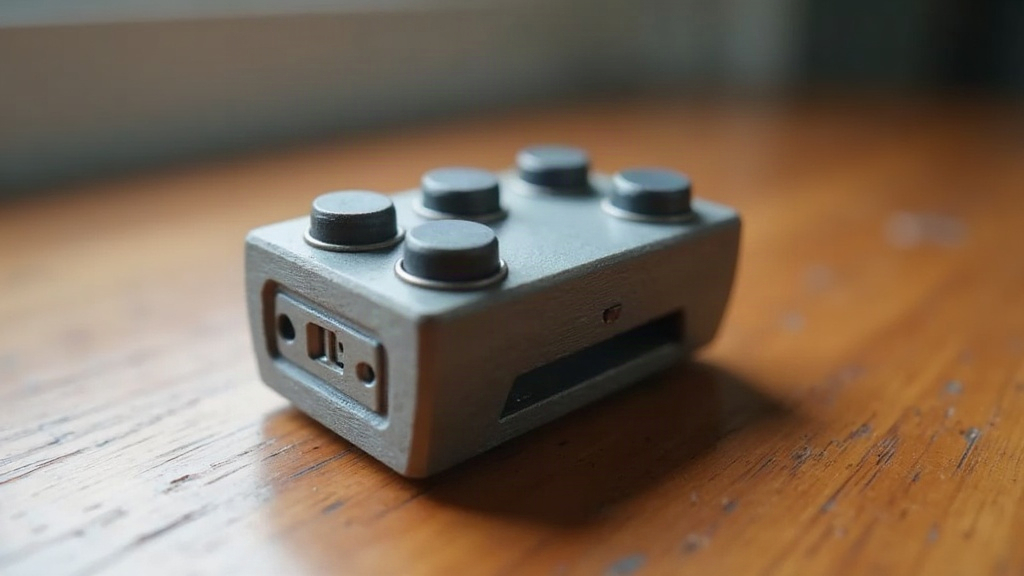
Imprimir carcasas de fidget clicker personalizadas con snap táctil satisfactorio
Imprimir en casa un clicker que haga ese “clic” tan adictivo no es magia, aunque lo parezca cuando lo consigues a la primera. Es cuestión de dominar tres variables: la geometría del mecanismo, el material y las tolerancias entre piezas. Aquí te cuento, con números concretos, cómo diseñar, imprimir y ajustar el tuyo hasta que suene (y se sienta) como uno comprado en tienda.
¿Por qué el “clic” es tan difícil de lograr?
Ese sonido seco y la sensación de alivio al presionar no salen del material en sí. Salen de la deformación elástica controlada de una lámina delgada (el “domo” o botón) que se pandea de golpe en cuanto superas cierto umbral de presión. Técnicamente se llama snap-through buckling, el mismo fenómeno que hace “pop” en la tapa de un frasco de conservas o en los interruptores de membrana de cualquier mando viejo.
Para reproducirlo en impresión 3D necesitas tres cosas a la vez:
- Una lámina delgada y flexible (entre 0.6 mm y 1.2 mm de grosor).
- Una curvatura precisa, circular u ovalada, nunca plana.
- Un material con memoria elástica real, que recupere su forma clic tras clic sin fatigarse en la décima repetición.
Elegir el material correcto
Aquí falla mucha gente: usan el mismo filamento para toda la pieza. Pero la carcasa pide rigidez y el botón pide flexibilidad controlada, son necesidades opuestas.
Para la carcasa (parte rígida)
- PETG: el equilibrio más razonable entre resistencia e impresión sin dolores de cabeza.
- PLA+: suficiente si el clicker va a vivir en un escritorio y no en el bolsillo del pantalón.
- ABS: aguanta caídas mejor que nadie, perfecto si lo vas a llevar a todas partes.
Para el botón/domo (parte flexible)
- TPU de dureza 85-95A: la opción que casi todo el mundo acaba usando porque da el snap más limpio y seco.
- PETG fino: funciona como alternativa si imprimes el domo aparte, muy delgado.
Olvídate del PLA puro para el domo. Es rígido como una galleta: en vez de doblarse, se agrieta a las pocas docenas de clics.
Diseñando la geometría del snap
- Diámetro del domo: entre 10 mm y 16 mm suele ser el punto dulce entre fuerza de clic y durabilidad. Por debajo de 10 mm el clic se siente minúsculo; por encima de 16 mm pierde nitidez.
- Altura de la curvatura: una proyección de 1.5 mm a 2.5 mm sobre el plano base es lo que genera ese pandeo audible. Menos que eso, y el domo apenas se mueve.
- Grosor de pared: 0.8 mm es un buen punto de arranque. Baja de 0.6 mm y lo más probable es que se rompa antes de la semana de uso.
- Orientación de impresión: coloca las capas paralelas a la curvatura (orientación horizontal). Así ganas flexibilidad real y evitas que las capas se separen cuando el domo trabaja bajo tensión.
El error típico, y lo digo porque lo he visto repetirse en varios diseños que probé, es hacer el domo demasiado plano. Sin curvatura suficiente no hay punto de inflexión: el clic se siente blando, como apretar un chicle.
Tolerancias entre piezas: la clave del encaje
El botón tiene que deslizarse dentro de la carcasa sin fricción que lo trabe, pero tampoco con tanta holgura que suene a traqueteo cada vez que mueves el clicker en el bolsillo.
- Deja entre 0.15 mm y 0.25 mm de espacio entre el botón y las paredes guía.
- Añade topes internos, salientes de apenas 0.5 mm, para limitar el recorrido vertical del botón y que no se descarrile de su posición.
- Imprime siempre una pieza de prueba antes de la versión final. Parece poco, pero 0.1 mm de diferencia puede separar un clic firme de uno que se siente flojo y sin gracia.
Configuración de impresora recomendada
- Altura de capa: 0.12-0.16 mm en zonas con curvatura suave, da mejor acabado superficial y menos escalones visibles.
- Perímetros: mínimo 3 en la carcasa para que aguante golpes; 2 en el domo, para no quitarle flexibilidad.
- Relleno: 15-20% en la carcasa es suficiente; el domo, si es muy delgado, conviene imprimirlo sólido o casi sólido.
- Velocidad: baja a 30-40 mm/s en el domo. A velocidades altas las vibraciones debilitan justo la zona que más trabajo mecánico va a soportar.
Ensamblaje y ajuste final
Con las piezas ya impresas, toca el momento de afinar:
- Lija con cuidado los bordes de contacto del botón, grano 400-600, nada agresivo.
- Haz la prueba del clic antes de pegar o atornillar la carcasa de forma definitiva. Una vez cerrada, corregir es mucho más incómodo.
- ¿Clic demasiado débil? Aumenta la curvatura del domo 0.2-0.3 mm más.
- ¿Demasiado duro, como si costara esfuerzo? Reduce el grosor de pared en 0.1 mm.
Conseguir ese snap perfecto es, en el fondo, entender el pandeo elástico, elegir bien el material para cada pieza (TPU en el domo, PETG o ABS en la carcasa) y no tenerle miedo a iterar con pequeños ajustes de décimas de milímetro. Con estos números como punto de partida, probablemente estés a dos o tres impresiones de distancia de ese clic que hace que uno no pueda dejar de apretarlo.