Fidget-Clicker-Gehäuse drucken: So gelingt der perfekte Klick
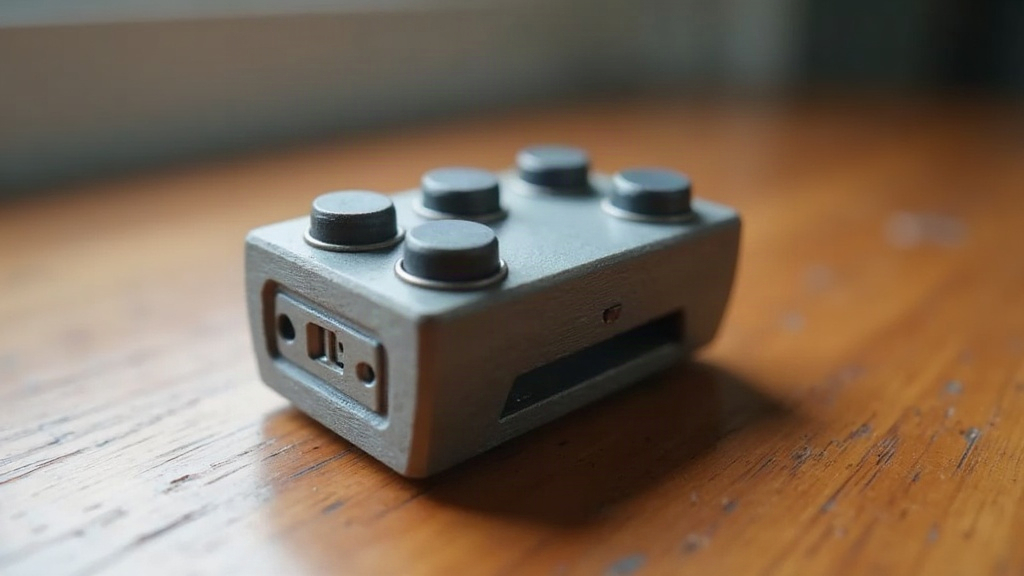
Individuelle Fidget-Clicker-Gehäuse mit einem wirklich befriedigenden Klick lassen sich im 3D-Druck zuverlässig herstellen, wenn Design, Druckparameter und Nachbearbeitung zusammenpassen. Drei Dinge entscheiden am Ende über Erfolg oder Frust: das Snap-Fit-Prinzip, die Materialwahl und die Toleranzen zwischen den beweglichen Teilen. In diesem Leitfaden gehen wir Schritt für Schritt durch, worauf es wirklich ankommt.
Warum der “Klick” so schwer zu treffen ist
Ein guter Fidget-Clicker lebt von einem Moment: dem Snap. Eine federnde Lamelle oder ein elastischer Steg springt beim Drücken über einen Widerstandspunkt und rastet hörbar ein. Klingt einfach, ist es aber nicht, zumindest nicht gedruckt. Woran liegt das?
- Schichtlinien beeinflussen, wie flexibel ein dünnes Federelement tatsächlich ist
- zu enge Toleranzen blockieren das Teil komplett, zu weite machen den Klick “weich” und matschig
- das Material entscheidet über Haltbarkeit und Klangqualität. Spröde bricht, zu elastisch klingt dumpf
Wer das erste Mal versucht, einen Clicker zu drucken, landet fast immer bei einem von zwei Problemen: Die Lamelle bricht nach zehn Klicks, oder das Gehäuse klappert statt zu klicken. Beides lässt sich vermeiden, dazu gleich mehr.
Das richtige Design-Prinzip: Snap-Fit-Mechanismus
Die meisten funktionierenden Clicker-Gehäuse basieren auf einem von zwei Mechanismen.
1. Bistabile Federlamelle
Ein dünner, gebogener Kunststoffsteg (0,8–1,2 mm) wird über einen Totpunkt gedrückt und schnappt in eine zweite stabile Position um. Genau dieses Prinzip steckt in jedem klassischen Click-Kugelschreiber, den man seit der Schulzeit kennt.
2. Kugel-Rast-System
Eine kleine Kugel oder Halbkugel rastet in eine Vertiefung. Diese Variante lässt sich im Druck deutlich einfacher umsetzen, weil keine dünnen Biegeelemente nötig sind, die beim Druck leicht scheitern.
Praxis-Tipp: Wer zum ersten Mal einen Clicker druckt, sollte mit dem Kugel-Rast-System starten. Es hängt viel weniger von der Schichthaftung ab und verzeiht Anfängerfehler eher.
Die passende Wandstärke und Toleranzen
- Federlamellen: 0,8–1,0 mm Dicke, mindestens 8–10 mm Länge, sonst fehlt der nötige Flex
- Rastnasen: 0,3–0,5 mm Überlappung, abgeschrägt mit 30–45°
- Spielraum zwischen beweglichen Teilen: 0,15–0,25 mm bei FDM, 0,05–0,1 mm bei Resin
Zu wenig Spielraum, und das Teil klemmt schon direkt nach dem Druck, noch bevor man es überhaupt getestet hat. Zu viel Spiel, und das Gehäuse wird klapprig, der Klick stumpf und irgendwie enttäuschend.
Materialwahl für den perfekten Klick
| Material | Eigenschaft | Eignung |
|---|---|---|
| PETG | Zäh, leicht elastisch | Sehr gut für Federlamellen |
| PLA | Steif, spröde bei Dauerbelastung | Nur für Prototypen |
| ABS | Robust, hitzebeständig | Gut, aber warping-anfällig |
| Resin (tough/flexible) | Hohe Detailgenauigkeit | Beste Klangqualität, aber teurer |
In der Praxis hat sich PETG als bester Kompromiss durchgesetzt. Es bricht seltener als PLA und übersteht locker mehrere tausend Klicks, bevor die Lamelle ermüdet. PLA eignet sich eigentlich nur zum schnellen Testen der Geometrie, für den Dauereinsatz ist es zu spröde.
Druckeinstellungen, die den Unterschied machen
- Schichthöhe: 0,12–0,16 mm für glatte, präzise Rastflächen
- Fülldichte: 100 % im Bereich der Federlamelle, 15–20 % im restlichen Gehäuse reicht völlig
- Druckrichtung: Federelemente so ausrichten, dass die Biegekraft entlang der Schichtlinien wirkt, nicht quer dazu. Quer gedruckt, bricht die Lamelle fast garantiert nach kurzer Zeit
- Kühlung: Bei PETG eine moderate Lüfterstufe (30–50 %) wählen, das sorgt für saubere Überhänge an der Rastnase
Nachbearbeitung für den finalen Klick-Sound
- Kanten mit feinem Schleifpapier (400er Körnung) entgraten
- Rastflächen leicht mit Silikonspray oder PTFE-Gleitmittel behandeln
- Testläufe: mindestens 20 Klicks vor der finalen Montage, um das Einlaufverhalten zu prüfen
- Klingt der Klick zu hart: Kontaktfläche minimal nachschleifen
- Klingt er zu weich: Überlappung der Rastnase um 0,1 mm erhöhen und neu drucken
Häufige Fehler vermeiden
- Zu dünne Lamellen: brechen nach wenigen Klicks, 0,8 mm Mindestdicke unbedingt einhalten
- Falsche Druckrichtung: Schichten quer zur Biegerichtung reißen schnell, meist schon im zweistelligen Klickbereich
- Kein Testdruck: Toleranzen variieren von Drucker zu Drucker spürbar, deshalb immer ein Testmuster mit drei Toleranzstufen drucken, bevor man das finale Gehäuse startet
- Fehlende Schmierung: erhöht die Reibung und dämpft das Klick-Geräusch spürbar
Fazit
Ein eigenes Fidget-Clicker-Gehäuse mit echtem, befriedigendem Klick-Feedback ist im 3D-Druck absolut machbar, wenn Design, Material und Druckparameter zusammenspielen. Das Kugel-Rast-System ist der einfachste Einstieg, PETG liefert die beste Balance aus Flexibilität und Haltbarkeit. Und am Ende ist es fast immer der saubere Testdruck mit den richtig justierten Toleranzen, der den Unterschied macht zwischen einem stummen, enttäuschenden Klappern und dem einen perfekten Klick, für den man die ganze Mühe eigentlich betrieben hat.